-
Электронная почта
grt_salea@163.com
-
Телефон
13792870018
-
Адрес
Новая улица в районе Дунли
Glite (Tianjin) Technology Co., Ltd
паровая пластинчатая вулканизационная машина
Дата:2025-07-22Читать:0
Устройство для вулканизации паровых пластин является основным оборудованием в производстве резиновых и пластмассовых изделий, благодаря синергии между нагревом пара и гидравлическим давлением, так что молекулы резины или пластмассы пересекаются в условиях высокой температуры и высокого давления, что в конечном итоге приводит к укреплению физических свойств материала и закреплению формы. Его принцип работы можно разобрать на четыре основных модуля: паровой нагрев, гидравлическое давление, реакция вулканизации и автоматическое управление.
I. Паровой нагрев: строители однородных тепловых полей
Система парового нагрева производит высокотемпературный пар через котел и транспортируется по трубопроводу в змеевидный трубопровод внутри тепловой пластины сульфидной машины. По сравнению с электрическим нагревом, паровой нагрев имеет преимущество высокой эффективности теплопроводности, равномерного распределения температуры, разность температур поверхности тепловой пластины может контролироваться в пределах ±1°C. В качестве примера можно привести производство конвейерной ленты, где давление пара обычно устанавливается на 0,6 - 0,8 МПа, что соответствует температуре тепловой пластины 145 - 160°C, этот температурный диапазон не только обеспечивает полное скрещивание молекул резины, но и предотвращает разложение материала из - за перегрева. однородность парового нагрева имеет решающее значение для качества изделия, если тепловая пластина имеет локальную разность температур, что может привести к неравномерному вулканизации, что, в свою очередь, вызывает трещины продукта, непоследовательность плотности и другие дефекты.
II. Гидравлическое давление: физический толкатель молекулярного скрещивания
Гидравлическая система через насос гидравлического масла в цилиндр, приводной плунжер толкает нижнюю тепловую пластину вверх и закрывается с неподвижной верхней тепловой пластиной, чтобы сформировать герметичную полость. В качестве примера возьмем вулканизационную машину 2000 × 2500 мм, которая имеет силу синтеза до 9 Мн, давление на единицу площади до 24 МПа, что намного превышает 8 - 10 МПа обычного прессового оборудования. Среда высокого давления обеспечивает, чтобы резина полностью заполняла полость формы во время процесса вулканизации, одновременно подавляя образование пузырьков, повышая плотность изделия до 1,2 - 1,5 г / см³. Стабильность гидравлической системы напрямую влияет на точность размера изделия, современное оборудование в основном использует пропорциональное управление расходом давления композитным клапаном, колебания давления могут контролироваться в пределах ±0,1 МПа.
Реакция вулканизации: процесс качественного изменения свойств материала
Когда резина нагревается до 140 - 180°C и подвергается высокому давлению, такие соединения, как сера или пероксид, начинают разрушаться, реагируя с активными участками на молекулярной цепи резины, образуя трехмерную сетчатую структуру. В качестве примера можно привести натуральный каучук, процесс вулканизации которого можно разделить на четыре этапа: индукционный период (разложение сцепления), период предварительной серы (предварительное скрещивание молекулярной цепи), период положительной серы (пиковая плотность сцепления) и период гиперсеры (разрыв сцепления). Благодаря точному контролю температуры и давления паровая пластинчатая вулканизационная машина позволяет материалу завершить вулканизацию в период положительной серы, когда прочность на растяжение продукта может достигать 25 - 30 МПа, удлинение разрыва поддерживается на уровне 400 - 600%, стойкость к старению значительно улучшается.
IV. Автоматизированное управление: точная экономка технологических параметров
Современное оборудование интегрирует систему управления PLC, которая обеспечивает замкнутое управление температурой, давлением и временем. В качестве примера возьмем определенный тип оборудования, интерфейс управления которого может устанавливать многоступенчатую программу вулканизации: первый этап нагревается до 120°C при температуре 10°C / мин, поддерживая предварительную вулканизацию в течение 5 минут; Вторая фаза нагревается до 150°C при температуре 5°C / мин при сохранении основной вулканизации в течение 20 минут; Третья фаза включает охлаждающую воду, чтобы снизить температуру ниже 80°C, в то время как гидравлическая система выдает пресс. Система также имеет функцию записи данных, которая отслеживает кривые вулканизации каждой партии изделий, обеспечивая основу для оптимизации процесса. Кроме того, взрывозащищенная конструкция, автоматический выхлоп, компенсация давления и другие функции добавлены, что еще больше повышает безопасность и надежность оборудования.
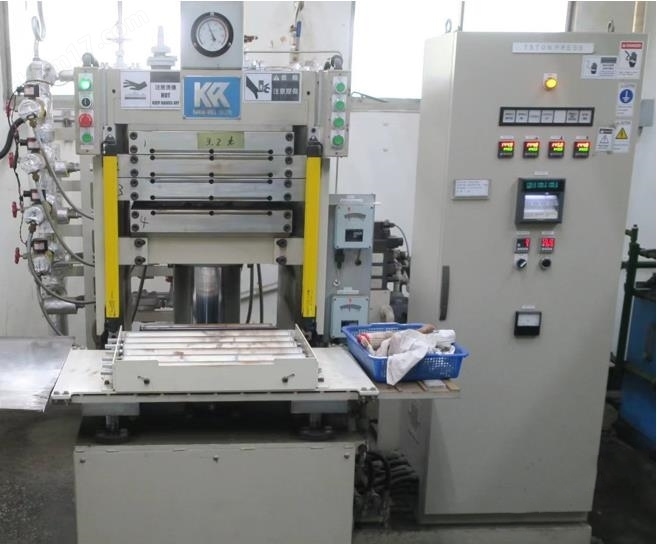
Благодаря точному сочетанию парового нагрева и гидравлического давления паровая пластинчатая вулканизационная машина обеспечивает контролируемую среду вулканизации для резиновых пластмассовых изделий. От конвейера до уплотнения, от автомобильных шин до медицинских катетеров, его применение охватывает все области резиновой и пластмассовой промышленности. С развитием материаловедения и автоматизации, паровая пластинчатая вулканизационная машина развивается в направлении более высокой точности, более высокой эффективности и более низкого потребления энергии, продолжает продвигать улучшение производительности и качества резиновых изделий.