-
Электронная почта
leon@chinafema.cn
-
Телефон
17761910072
-
Адрес
Индустриальный парк в городе Сучжоу
Suzhou Fermaco Automation Technology Co., Ltd
Правила определения твердости по Бринеллю
Дата:2025-11-20Читать:1
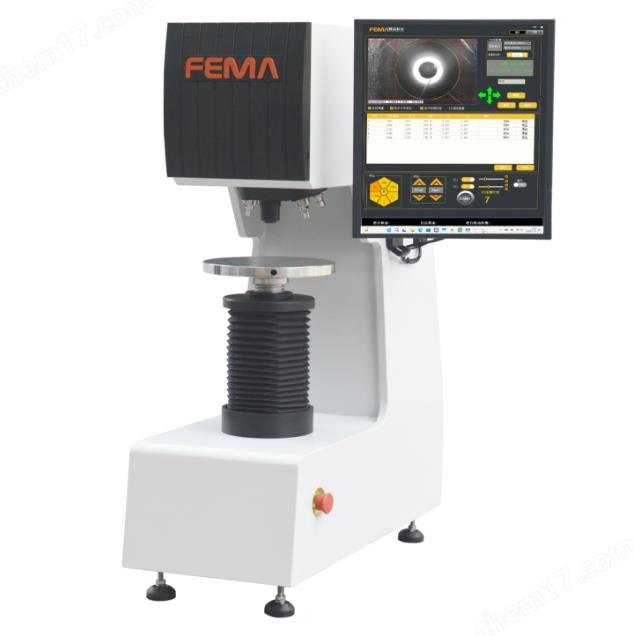
В качестве основного оборудования для проверки твердости металлических материалов твердомер Бринелла его точность напрямую влияет на контроль качества продукции и оптимизацию процесса.В соответствии с JJG150 - 1900 « Правилами проверки металлических пенетрометров» и международным стандартом ISO 6506 - 1, проверка твердомер Бринеля должна строго контролироваться в четырех измерениях: технические требования, элементы проверки, методы проверки и обработка результатов.
I. Технические требования: создание основы для проверки
Твердость по Бринеллю должна соответствовать следующим основным условиям:
1. Адаптивность окружающей среды: рабочая температура 10 - 35 °C, окружающая среда чиста без вибрации, без коррозионных газов, оборудование должно быть прочно установлено и настроено до уровня.
2.Механические свойства: шпиндель, форсажный механизм, буферный механизм и измерительное устройство должны работать гибко, испытательная сила на выгрузку и разгрузку должна быть плавной без дрожания, винт не должен качаться. Стеллаж испытательного стенда должен быть гладким и ровным, вертикальная вертикаль шпинделя и испытательного стенда составляет 0,2 / 1000, а подъемный винт и коаксиальный вал - 0,5 мм.
Точность испытательной силы: погрешность номинального значения испытательной силы составляет ± 1,0%, например, испытательная сила 10 / 3000 (29420N) должна строго контролироваться в диапазоне 29126 - 29714N.
4. Давление и измерительная аппаратура: допуск диаметра сферического напора твердосплавного сплава ± 0005 мм (номинальное значение 10 мм), шероховатость поверхности Ra 0,2 мкм, твердость ≥ HV1500; Значение градации устройства для измерения царапин должно быть 0,5% от диаметра царапины, допустимая ошибка ±0,5%.
II. Проект проверки: полный охват процесса
Проект проверки охватывает внешний вид, характеристики компонентов и общую точность:
1.Внешний осмотр: подтверждение полноты информации о табличке, отсутствие повреждений оборудования.
2. Проверка компонентов: включает в себя вертикальность шпинделя, коаксиальность, точность испытательной силы, диаметр и твердость напора, погрешность устройства измерения царапин и т. Д.
3. Проверка индикаторных значений: равномерно выбирайте пять точек на стандартном блоке твердости, измеряйте диаметр царапины и рассчитывайте среднее значение твердости, по сравнению со стандартным значением показывайте погрешность и повторяемость значения.
III. Метод проверки: научная строгость
1. Калибровка испытательной силы: проверка в трех точках в пределах хода рычага испытательной силы с помощью стандартного динамометра и вычисление ошибки со средним значением трех показаний.
2. Измерение царапин: оптический микроскоп измеряет диаметр двух вертикальных направлений царапин, получая среднее значение и разницу между двумя диаметрами в размере более 1%.
3. Расчет ошибок в показателях:
Ошибка индикатора = (среднее значение индикатора твердости - значение твердости стандартного блока) / значение твердости стандартного блока × 100%
Показать повторяемость = (максимальная твердость - минимальная твердость) / средняя величина твердости × 100%
IV. Обработка результатов и циклы: управление замкнутым циклом
Результаты проверки должны соответствовать требованиям правил, в противном случае они должны быть скорректированы или отремонтированы. Период проверки твердомер обычно составляет один год и может быть сокращен до шести месяцев в случае частого использования или неблагоприятных условий. После проверки соответствия выдается сертификат, указывающий ошибки в значении, повторяемость и срок действия, чтобы убедиться, что оборудование продолжает соответствовать требованиям точности.
Проверка твердомера по Бринелю является ключевым звеном в обеспечении надежности данных испытаний. Благодаря стандартизированному процессу и калибровке прецизионных приборов можно эффективно контролировать диапазон ошибок и обеспечивать прочную поддержку для контроля качества металлических материалов.