-
Электронная почта
qd158@goodtechwill.com
-
Телефон
15066169235
-
Адрес
Циндаоский высокотехнологичный район, провинция Шаньдун Туншунлу, 8 Циндаоская долина Хэсиньюань, 19 - й этаж, комната 101
High Tech Scientific Instruments (Qingdao) Co., Ltd. (High Speed Rail Testing Instruments)
Полимерные ПВТ - тесты для применения неметаллических материалов в автомобилях
Дата:2025-08-25Читать:1
ПолимерыPVT Тестирование применения неметаллических материалов в автомобилях
Прибор для обнаружения высокоскоростных железных дорог
А Необходимо: По мере того, как спрос на рынке продолжает расширяться, требования к производительности новых материалов становятся все выше и выше, процесс преобразования материала в продукт сопровождается изменением температуры, давления, объема, эти параметры играют очень важную роль в окончательной форме продукта, как контролировать и анализировать процесс формования продуктаИзменение состояния P - V - T и соотношение качества соответствующих изделий, чтобы получить высококачественные продукты путем корректировки технологических параметров, эта статья, благодаря разработке технологии тестирования полимерных ПВТ, надеется помочь в разработке и применении новых материалов и изделий для производства, чтобы способствовать развитию новых энергетических транспортных средств.
ключевое слово:: неметаллические материалы для автомобилей, экструзия путем инъекций,Тестирование ПВТ;
I. Предисловие:
С непрерывным развитием автомобильной промышленности с новой энергией, требования к неметаллическим материалам для транспортных средств в направлении высокой точности, высокой функциональности, легкости, низкой стоимости и высокой добавленной стоимости, но в настоящее время скорость развития новых материалов намного меньше, чем рыночный спрос, материалы в прецизионные продукты, возникающие в процессе преобразования, точность размера, точность веса, стабильность работы и другие проблемы срочно нуждаются в более удобном и эффективном техническом решении.
ПолимерныйПараметры ПВТ, то есть взаимосвязь между давлением (P), объемом (V), температурой (T) полимера, как основные свойства полимера, играют очень важную роль в производстве, обработке и применении полимера [1]А.Из полимеровНа диаграмме соотношения ПВТ можно получить информацию о влиянии температуры и давления на удельный объем полимера и интуитивно понять плотность полимера, удельный объем, сжимаемость, коэффициент объемного расширения, уравнение состояния и т. Д. Изучая соотношение полимеров ПВТ, можно получить процессы инъекционного формования, связанные с давлением, плотностью, температурой и другими явлениями, проанализировать причины дефектов, таких как деформация, сжатие, пузырьки, точки дефекта и т. Д. В процессе обработки изделия, более быстро сформулировать оптимальные технологические параметры, чтобы получить высококачественный продукт. Поэтому для более точного прогнозирования, оценки, оптимизации и расчета необходимы более точные и реалистичные данные о ПВТ.
II.Принципы тестирования PVT:
ПолимерыИспытательное оборудование PVT состоит в основном из испытательного цилиндра, испытательной трансмиссии, системы управления нагреванием и охлаждением, датчика и системы сбора и анализа данных. При испытании, фиксированное количество полимера в соответствии с заданной температурой нагрева или охлаждения, Вы можете выбрать использование скоростного температурного контроля, использование аналогового охлаждения воздушного потока для повышения точности температурного контроля, использование сервомотора для управления плунжером под давлением в соответствии с заданным давлением для поддержания постоянного давления, а затем использовать высокоточную растровую линейку для восприятия изменения объема полимера при изменении температуры при расширении или сжатии, процесс обеспечивает герметичность системы, предотвращает утечку и вход воздуха, чтобы получить плотность, масштаб и другие данные.
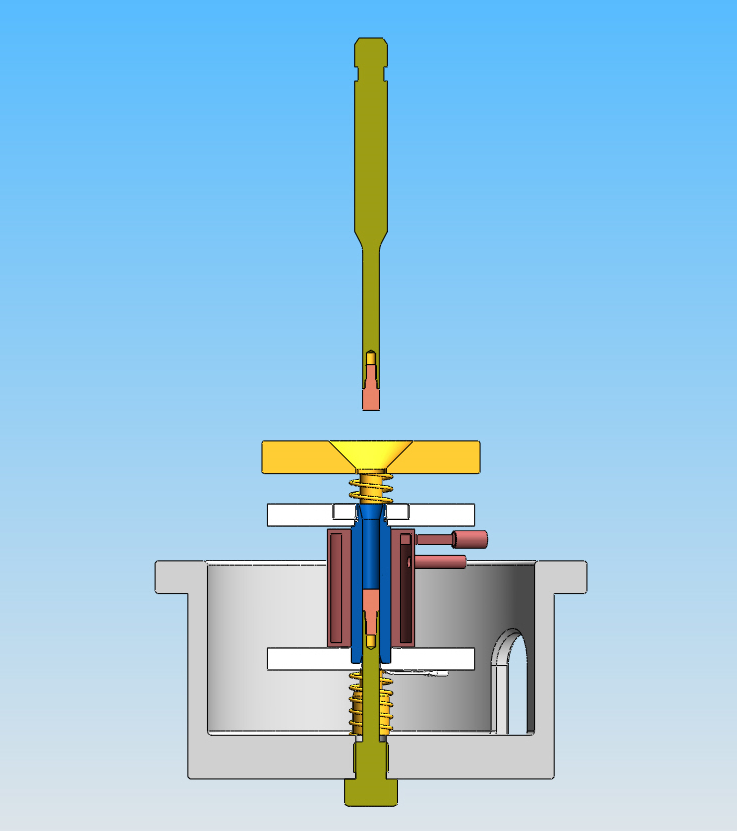
рисунок1 ПВТСтруктура испытательного оборудованияПринцип
III.Применение PVT - отношений
приложение1.При инъекцииПВТКривая изменения состояния;
Инъекционный процесс формования, не ньютоновский пластмассовый расплав в полости модуля для неизотермического переходного потока, с одной стороны, из - за контакта с низкотемпературной формой и быстрого охлаждения, с другой стороны, из - за высокоскоростного сдвига и производства тепла, в течение этого периода испытал различные процессы изменения давления, температуры и скорости сдвига, чтобыВсеобъемлющийЧтобы описать влияние условий обработки на свойства потока расплава, необходимо знать вязкость при различных условиях (давление, температура и скорость сдвига).[2]. Полимерный материал в процессе формования различных материальных параметров также претерпел ряд изменений через материалАнализ характеристик P - V - T позволяет найти соответствующий путь обработки в кривой отношения PVT материала.
таблица12.] технологические параметры литья
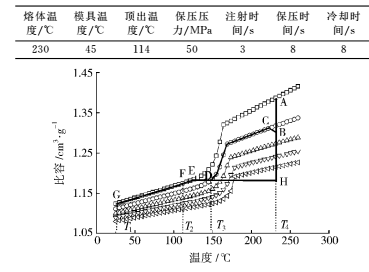
рисунок2[2] ПВТКривая состояния и технологический маршрут литья
рисунок2ПоказатьА,А-Б-С-Д-Е-Ф-ГМаршрут проходит через таблицу.ГТехнологические параметры иПВТКривая описывает весь процесс инъекции.Процесс инъекции обычно включаетСледующие этапы:
1. Пластикирование: на рисунке А Точка означает, что расплав, который был хорошо пластифицирован и находится при температуре плавления, находится в состоянии перед инъекцией.Пластиковое давление увеличивается,Время пластификацииУвеличение,Температура расплаваПовышение,Качество пластификации хорошее, температура равномерная, но эффективность пластификацииСнижение,Обычно давление не слишком высокое. Как правило, чем ниже противодавление, тем лучше, не стоит превышать20 МПА.
2. Модель наполнения (инъекция): секция A - B представляет собой стадию наполнения материала путем инъекции при температуре пластификации (T4). Если давление инъекции недостаточно, легко создать вмятину продукта. При высоком давлении плотное сжатие изделия малое.
Переключение инъекции на сохранение давления: секция B - C представляет собой переключение от наполнения к сохранению давления. Точное переключение является ключом к обеспечению давления в полости, если переключение слишком рано, то зарядка должна быть завершена под давлением, вызывая большую ориентацию давления под давлением; Слишком поздно переключение, чрезмерное повышение давления в полости может привести к перегрузке, что, в свою очередь, приведет к тому, что продукт будет генерировать летающую кромку и внутреннее напряжение. В процессе давлениявходное отверстиеВысокая ориентация, создаваемая на месте, очень неблагоприятна для качества изделия, чтобы уменьшить ориентацию на сжатие, материал, который нажимается в полость модуля на этапе сжатия, должен быть как можно меньше.
4. Холодное формование: секция C - D на изобаре представляет собой процесс охлаждения материала под давлением в полости типа. Давление должно быть не меньше давления инъекции, немного больше давления инъекции, чтобы играть роль удерживающего давления. ДавлениеУвеличение,Давление в полостиУвеличение,Плотность изделияУвеличить,Коэффициент сокращенияМеньше,Внутреннее напряжениеувеличитьА.D - точечный материал в полости охлаждается под определенным давлением.входное отверстиетемператураT3, В это время соответствующая удельная емкость VD. С этого момента материал больше не попадает в полость типа. Сегмент D - E - это процесс равноудельного охлаждения, охлаждение определяет изменение давления в полости до достижения линии атмосферного давления.
5.Открытая верхняя часть: секция E - F означает, что изделие выходит из верхней части, когда охлаждается вдоль линии постоянного давления до максимальной температуры T2. Точка G - это температура окружающей среды, что означает, что извлеченный продукт охлаждается при атмосферном давлении до комнатной температуры T1, что завершает весь цикл инъекционного формования. На данный момент VG представляет собой долю полипропилена при комнатной температуре.
Как видно из диаграммы,Есть много способов обработки инъекций.,ПринятоРазличные технологические условия,ДаТак что каждая инъекция формования достигает линии нормального давления в одной и той же точке, так что вы можете получить одно и то же сокращение объема, чтобы достичь высокой точности размера, 利用Технология PVT позволяет быстро выбрать самый простой путь обработки.А.
Аиспользовать2:: метод уравнений состояния для получения термодинамических параметров полимеров;
В настоящее время полимеры описываются при моделировании инъекций.ПВТОтношения широко используются как исправленные двойные поляТейтУравнения состояния. Через даПВТНелинейная регрессия тестовых данных, получениеТейтУравнения состояния.
Метод уравнения состояния позволяет получать термодинамические параметры полимеров и обеспечивает поддержку базы данных материальных параметров материала для программного обеспечения моделирования инъекций, таких как удельная емкость материала, коэффициент теплового расширения, коэффициент изотермического сжатия и температура кристаллизации. Под влиянием точной надежности материальных параметров материала результаты компьютерного моделирования будут отличаться от фактического процесса формования.
Через да9928HЭтот материалПВТИсследование производительности, использование исправленных двойных полейТейтУравнение состояния имитирует кривую,Как рисунок3Как видно,300 бари600 барКривая, соответствующая условиям давления, в основном соответствует фактической кривой испытания.
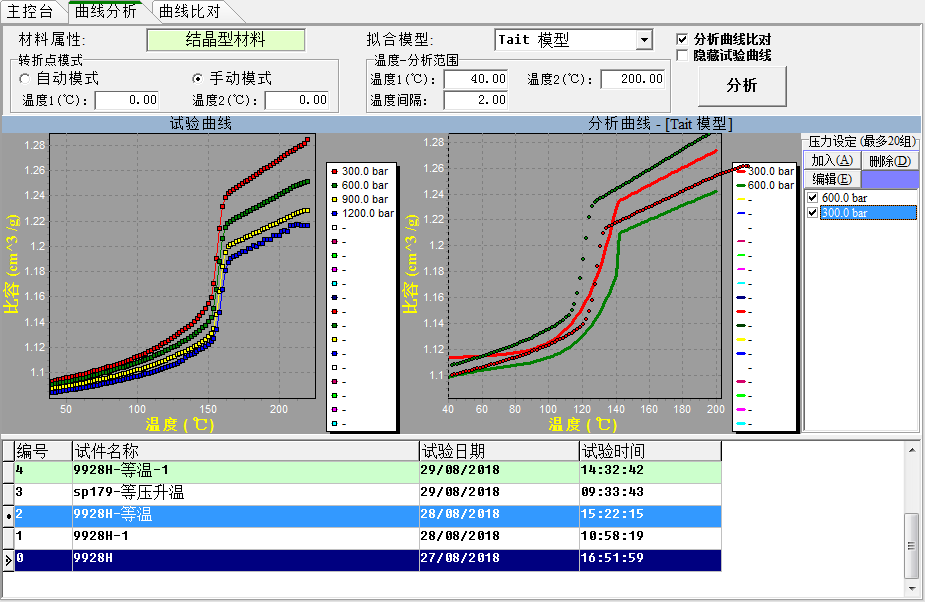
рисунок3 Испытания кривых иТейтСопоставление кривых моделей
приложение3: Измерить концентрациюАТемпература и давление фазового перехода;
|
|
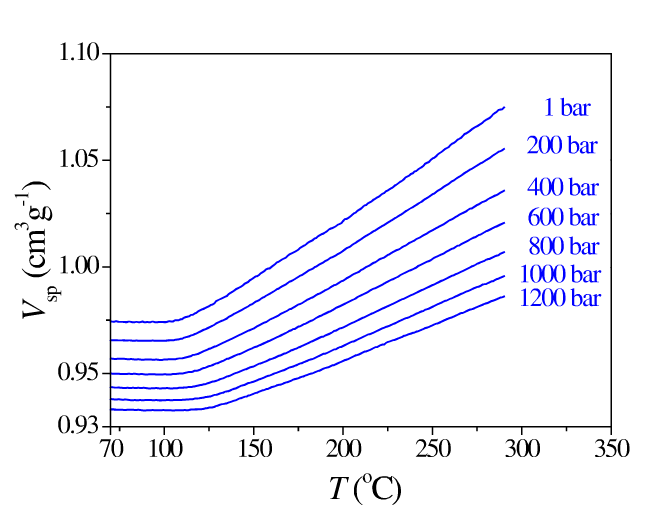
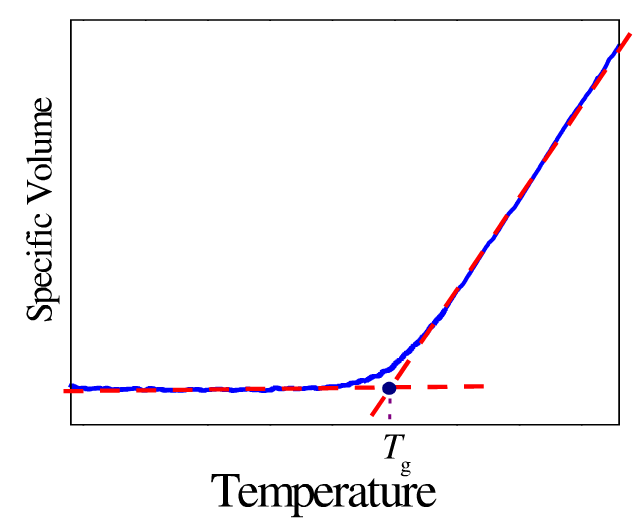
рисунок4 БАВещиТемпература фазового перехода при различных давлениях
Как рисунок4Как показано, при различных давлениях при тестировании полимеровПВТОтносительная кривая наглядно показывает температуру фазового перехода этого полимера в различных условиях давления.
IV. ЗАКЛЮЧИТЕЛЬНЫЕ ЗАМЕЧАНИЯ
Через полимерыПВТОтношениятест,Можно не только найти оптимальный путь производства, но и уменьшить появление продукции в производстве.Внешний вид, размеры, вес и т.д.Проблемы качества, и материальные параметры материала могут быть получены с помощью уравнений состояния, чтобы обеспечить поддержку данных для теоретических исследований;ПВТтестВ сочетании с реальным производственным процессом,можноПовышение эффективности преобразования новых материалов в массовое производство, содействие развитию неметаллических материалов, содействие технологическим прорывам и инновационному применению новых энергетических транспортных средств в Китае.
Ссылки:
[1] Ян Вэйминь, Ван Цзянь, Се Пэнчэн, Дин Юймэй, полимерный PVT отношения Тестирование технического прогресса, Китай Пластик, 2008, 22 (2): 81 - 89.
[2] Ли Фэн, Сунь Цзинь, Ли Юнцюань, исследование реологических свойств полипропилена и отношения ПВТ и его применение в инъекционном формовании, Китай Пластик, 2012, 26 (6): 62 - 66.