-
Электронная почта
1019062891@qq.com
-
Телефон
18021603489
-
Адрес
Район Хуцю, Сучжоу, Anyang Road, 118 Hyzin Zhihui Technology Park, 3 - й этаж, комната 108
Weisite Technology (Suzhou) Co., Ltd
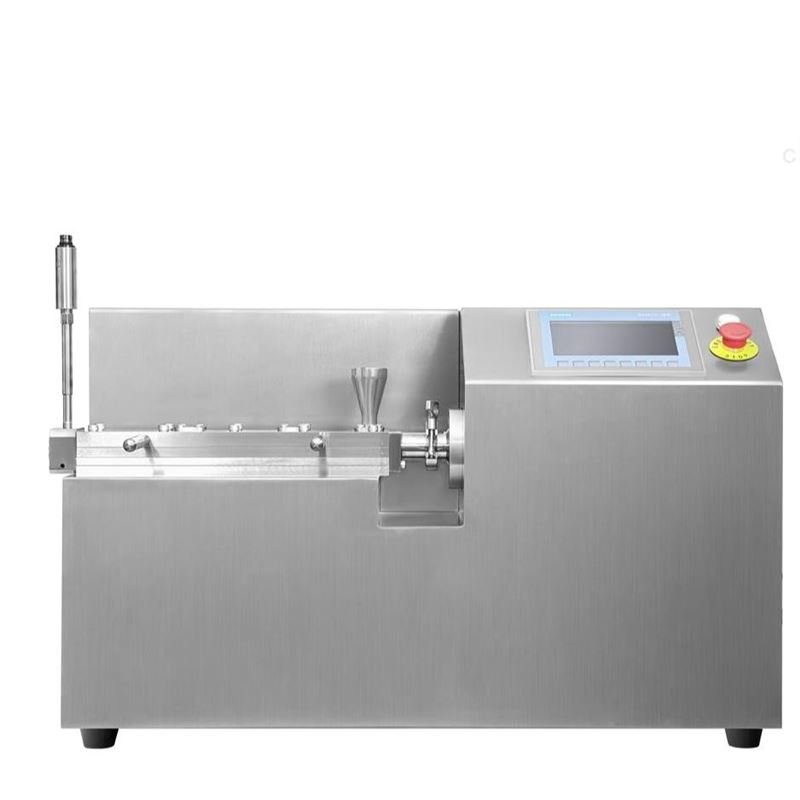
Принцип работы и технологическая оптимизация фармацевтического двухвинтового термоплавильного экструдера
Дата:2025-12-02Читать:1
I. Принцип работы
Фармацевтический двухвинтовой термоплавильный экструдерОсновные принципы можно резюмировать следующим образом:Два или более материала (обычно API, полимерный носитель, функциональная добавка) в нагреваемом цилиндре образуют однородный, непрерывный расплав путем подачи, сдвига, смешивания и плавления двух винтов, которые взаимно зацепляются, вращаются в одном направлении или в обратном направлении, и, наконец, вытесняются через головку модуля, охлаждаются и отверждаются, чтобы получить требуемую форму твердого дисперсанта или композита.
Его рабочий процесс можно разбить на следующие ключевые этапы:
1. Зона подачи и транспортировки твердых веществ
Процесс:: предварительно смешанный сухой порошковый материал добавляется из кормового отверстия. В начальной части винта материал подается вперед главным образом механической тягой, создаваемой вращением винта.
особенность:: Температура в этой области низкая, материал в основном остается твердым. Винтовые элементы обычно представляют собой транспортирующие элементы с более глубокими спиральными канавками, чтобы установить давление и предотвратить преждевременное расплавление материала и блокировку.
2. Зоны плавления и пластификации
Процесс:: По мере того, как материал доставляется вниз по течению, нагреватель наружной стенки цилиндра начинает нагревать материал. В то же время сильный сдвиг винта на материал также создает большое количество тепла трения. Когда температура материала достигает температуры или точки плавления стеклования, начинается размягчение и плавление.
особенностьЭто один из важнейших регионов. Смена комбинации винтовых элементов, вводСжатый блокСжатые блоки могут производить интенсивное радиальное и осевое смешивание, обеспечивая равномерную передачу тепла, расплавление и гомогенизацию всех компонентов. Контроль температуры в этой области имеет решающее значение.
3. Смешанные и рассредоточенные зоны
Процесс:: В расплавленном состоянии в полной мере используются уникальные преимущества двойного винта. Сцепление двух винтов создает самоочищающийся эффект, избегая удержания и разложения материала на винте.
Распределенная смесь:: При изменении направления и направления вращения резьбового элемента слой потока расплава различных компонентов постоянно растягивается, складывается, делится и перегруппируется для достижения равномерного распределения на макроуровне.
Дискретное смешивание:: Разбить и равномерно распределить первоначально воссоединенные, нерастворимые фармацевтические частицы (API) в полимерный расплав с помощью мощного сдвига сцепленных блоков. Это имеет решающее значение для формирования аморфных твердых дисперсий и повышения растворимости лекарств.
особенностьИнтенсивность сдвига и эффективность смешивания в этой области напрямую определяют качество конечного продукта.
4. Выхлопная зона (необязательно)
ПроцессЕсли материал содержит летучий растворитель, влагу или низкомолекулярное вещество, на винте можно спроектировать участок выхлопа. Снижая давление в цилиндре, эти летучие вещества удаляются из материала и откачиваются вакуумной системой.
особенность:: Очень полезно для процессов, требующих удаления остаточного растворителя или дефлюирования.
5. Зона метрологии и строительства давления
Процесс:: В непосредственной близости к головке модуля спиральная канавка винта становится мелкой, играет измерительную роль, точно контролирует выход материала. При этом дальнейшее установление высокого давления заставляет расплав проходить через головку модуля.
особенность:: Обеспечить непрерывность и стабильность экструзии.
6. Экстракция и формование
Процесс:: однородный расплав выдавливается через головку модуля определенной формы (например, strand die, sheet die). Изгнанные полосы или пластины немедленно попадают в систему охлаждения (с водяным или воздушным охлаждением) и быстро отверждаются.
Обработка:: отвержденный экструдированный материал обычно тянется, разрезается на гранулы (пеллеты) или тонкие пластины для облегчения последующей работы с такими препаратами, как прессование, наполненные капсулы и т.д.
II. Оптимизация процесса
Целью оптимизации является получениеХорошая воспроизводимость, стабильное качествоПродукция, в основе которой лежитОбеспечить равномерное распределение препарата в носителе в оптимальном состоянии (обычно в неопределенной форме)При этом избегайте термического разложения и чрезмерного сдвига. Оптимизация осуществляется по следующим ключевым параметрам:
Оптимизация дизайна формулы (Formulation Optimization)
Это основа успеха.
Выбор носителя:: Часто используемые полимеры, такие как HPMCAS, HPMC, PVP VA64, Soluplus и другие. Подходящий носитель должен быть выбран в соответствии с характером API (кислотно - щелочная, молекулярная масса), целевой растворимостью (pH - зависимый или не pH - зависимый тип).
Особенности API:: присущая API растворимость, температура плавления, термостабильность, доза и т. Д. непосредственно влияют на окно процесса.
Помощник:: Может быть добавлен поверхностно - активный агент для улучшения смачиваемости или пластификатор для улучшения механических свойств экструдера.
Оптимизация параметров процесса (Process Parameter Optimization)
Это основной метод регулирования технологии термоплавления.
•Слишком низко: Материал не может быть полностью расплавлен, смешивается неравномерно, есть белые точки. •Высокий:: Может привести к термической деградации API или носителя, перекристаллизации лекарств. •оптимизация:: От входного отверстия до головки модуля температура обычно поднимается ступенчато. Нужно найти то, что гарантирует плавление и не вызывает деградации.Низкая эффективная температураА. | ||
•Высота вращения:: Сильный сдвиг, эффект дисперсии хороший, но высокая производительность, короткое время пребывания; Это может привести к перегреву и деградации. •Низкие обороты: Слабый сдвиг, смешивание может быть недостаточным, но длительное пребывание, благоприятствует теплопередаче и реакции. •оптимизация:: При условии равномерного смешивания выбирайте те, которые удовлетворяют производственным мощностям и не вызывают деградации.Низкая эффективная скорость вращенияА. | ||
•Высокий уровень заполнения:: Слишком большое давление в цилиндре может привести к разливу или перегрузке двигателя. •Низкий уровень заполнения:: Материал слишком долго остается в цилиндре, что также может привести к разложению. •оптимизация: Регулируется обычно с винтовой связью оборотов, поддерживая стабильную, умеренную заполняемость (обычно 50% - 80%). | ||
•Угол сцепления блоков:: Чем меньше угол (например, 30°), тем сильнее сдвиг, тем лучше эффект дисперсии; Чем больше угол (например, 60°), распределение смешивается в основном. •Угол смещения:: Изменение пути потока материала, улучшение смешивания. •оптимизация:: Разработать подходящую комбинацию винтов в соответствии с диаметром частиц и твердостью API. Для труднодисперсных API сегменты сцепления должны быть увеличены с высокой прочностью на сдвиг после зоны плавления. | ||
•оптимизация:: Стремитесь получить, регулируя комбинацию винтов и скорость вращенияУзкое распределение времени пребыванияЭто гарантирует, что все материалы проходят одинаковую историю обработки и улучшают согласованность между партиями. |
Онлайновый мониторинг и контроль качества (In - line Monitoring & QC)
Спектр Рамана / NIR:: Может быть установлена на цилиндре для мониторинга кристаллического преобразования API (от аморфного до кристаллического) и однородности концентрации в режиме реального времени, для достиженияПроверка выпуска в реальном времениА.
Контроль крутящего момента:: Отражает давление и вязкость материала в цилиндре. Внезапное изменение крутящего момента может указывать на нарушение подачи, плохое расплавление или разложение.
Мониторинг давленияСтабилизация давления перед головкой модуля является ключом к обеспечению формы и качества экструдера.
III. Резюме и преимущества
Принцип работыА.жар+Стрижение+Б*гомогенный расплав→экструзионное формованиеА.
ядро оптимизации процесса: Систематическое регулированиеТемпература, скорость вращения, подача, винтовая комбинацияЧетыре основных элемента, вКачество продукции (растворимость, стабильность)、Эффективность производстваиТехнологическая устойчивостьНайдите оптимальный баланс между ними.
Основные преимущества фармацевтики.А.
Значительное повышение растворимости и биодоступности нерастворимых лекарственных средств(В основном путем образования аморфных твердых дисперсантов).
Непрерывное производство: Высокая эффективность, простота увеличения, в соответствии с концепциями QbD и GMP.
Растворитель не требуется:: Экологически чистый, избегая проблем с остаточными растворителями.
Можно интегрировать несколько модульных операций.:: Например, смешивание, грануляция, производство и т. Д. могут быть завершены в один шаг.
Хорошая герметичность.:: Уменьшение воздействия пыли, улучшение рабочей среды.
Короче говоря, фармацевтическое двухвинтовое термоплавление экструзии является мощной платформенной технологией, успешное применение которой зависит от глубокого понимания формулы, точной работы оборудования и научной оптимизации процесса.