- Электронная почта
- Телефон
-
Адрес
Тунсин - Бэйбэй - роуд, 128
Категории продукта
Chongqing Danduo Technology Co., Ltd

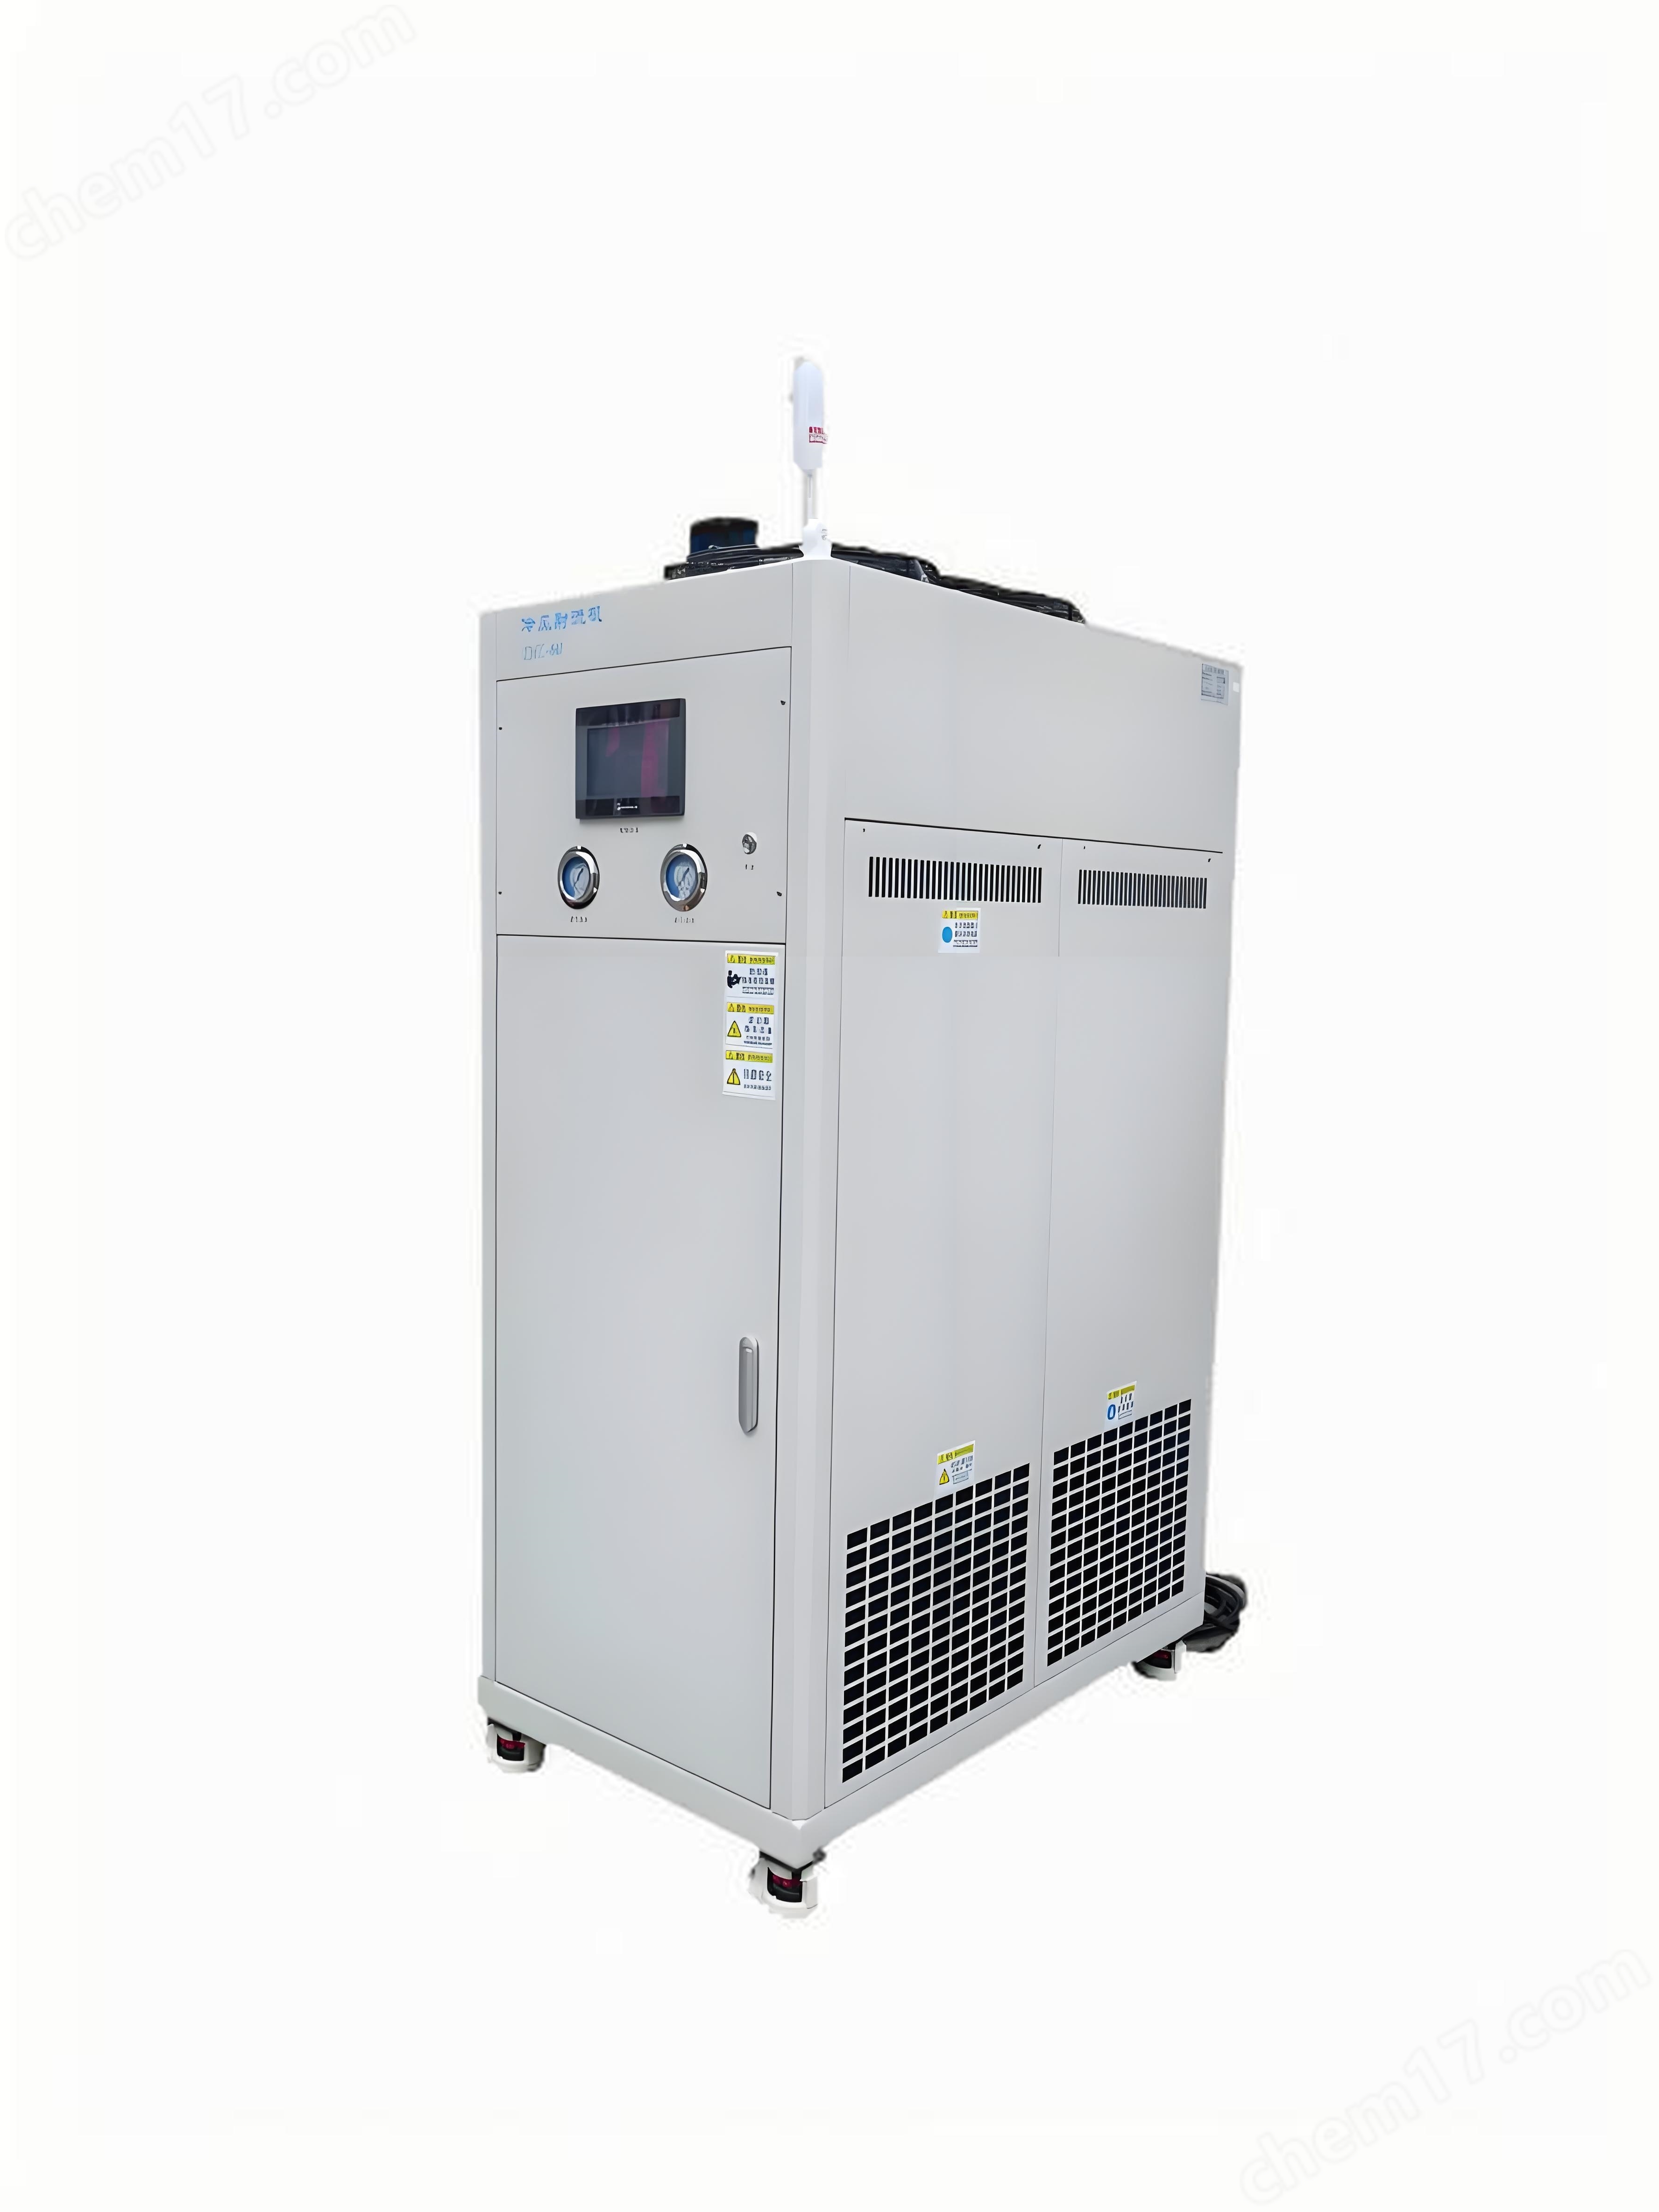
криогенная токарная обработка хрусталика
ДоговариваемыйОбновление на06/23
- Модель
- Природа производителя
- Производители
- Категория продукта
- Место происхождения
Обзор
Основной рабочий процесс криогенной токарной обработки хрусталика можно разделить на пять ключевых этапов: предварительная обработка деталей, построение криогенной среды, установление параметров резания, выполнение криогенного резания и контроль качества обработки. Его основная цель - улучшить характеристики резания материала через криогенную среду, а также контролировать точность обработки и качество поверхности.
Подробности о продукте
криогенная токарная обработка хрусталикаОсновной рабочий процесс можно разделить на пять ключевых этапов: предварительная обработка деталей, построение криогенной среды, установление параметров резания, выполнение криогенного резания, контроль качества обработки, основная цель состоит в том, чтобы улучшить характеристики резания материала через криогенную среду, а также контролировать точность обработки и качество поверхности.
I. Предварительная обработка изделий:
низкотемпературная хрупкость
Охлаждение деталей (например, металлических, керамических или кристаллических материалов) до 20°C - 150°C с использованием криогенной индукции хрупкости материала.
Типичный метод:
Погрузка жидким азотом: погрузите изделие в резервуар с жидким азотом не менее 10 минут, пока жидкий азот не прекратит интенсивное испарение (уменьшение белого дыма), чтобы убедиться, что общая температура изделия равномерна.
Электронный охлаждающий патрон: Используя принцип охлаждения с разностью температур полупроводника, детали охлаждаются непосредственно с помощью электрического реактора первой ступени (- 30°C) или реактора второй ступени (- 70°C), при этом замораживание деталей фиксируется на патроне специальным жидким пленочным льдом для достижения интеграции зажима и охлаждения.
фиксация и локализация изделий
После предварительного охлаждения детали быстро закрепляются на патроне станка или рабочем столе, чтобы избежать возврата температуры, ведущего к исчезновению хрупкости.
Для точной обработки (например, кристаллического материала) необходимо использовать высокоточные приспособления и регулировать осевое (ось Z) и радиальное (ось X) положение детали, чтобы точка резания была выровнена с ножом.
II. Структура криогенной среды кристаллической обработки кристаллов:
Выбор охлаждающей среды
Жидкий азот: чистота должна достигать 99999%, откачиваться через насос жидкого азота и впрыскиваться в зону резания через мелкую металлическую трубку для достижения очень низкотемпературного охлаждения при температуре 196 ° C.
Криогенные газы: например, сжатый воздух или азот охлаждаются системой охлаждения до - 40°C до - 80°C и впрыскиваются через сопло на режущий интерфейс для материалов, чувствительных к жидкому азоту.
Смешивание криогенных жидкостей: жидкий азот вводится в алкоголь, чтобы получить криогенную жидкость - 90°C, подходит для охлаждения погружением.
Классификация режимов охлаждения
Внешнее охлаждение: только охлаждающие детали или поверхность инструмента, внутренняя температура все еще выше, подходит для грубой обработки.
Внутреннее охлаждение: низкотемпературная жидкость транспортируется через внутреннее отверстие инструмента или внутренний канал детали, так что температура во всей зоне резания равномерна, эффект резания лучше, подходит для точной обработки.
Непрерывное охлаждение: непрерывное охлаждение всей детали или зоны резания, хороший эффект охлаждения, но более высокое потребление энергии.
Прерывистое охлаждение: местное охлаждение только при резании, подходит для материалов, чувствительных к температуре.
Контроль температуры и обратная связь
Используя температурный датчик в режиме реального времени для мониторинга температуры в зоне резания, регулируйте криогенный выброс жидкости с помощью контроллера обратной связи и поддерживайте целевую температуру (например, - 50°C).
При обнаружении изменений входной мощности в системе обработки контроллер подачи автоматически регулирует расход, чтобы компенсировать колебания температуры.
Параметры резания установлены:
Выбор станков и ножей
Станок: Выберите точный горизонтальный токарный станок, диапазон оборотов шпинделя 25 - 1600 р / мин, подача 0.05 - 1.50 мм / р для удовлетворения динамических потребностей криогенного резания.
Нож: предпочтение отдается холодному инструменту внутреннего охлаждения (например, долото внутреннего охлаждения, фреза) для обеспечения того, чтобы криогенная жидкость достигала непосредственно режущего интерфейса. Для кристаллических материалов необходимо использовать алмазные ножи для уменьшения повреждения субповерхностей.
Оптимизация параметров резания
Скорость резания: увеличение хрупкости материала при низких температурах, может быть соответствующим образом увеличена скорость резания (например, 200 - 500 м / мин) для уменьшения силы резания, но необходимо избегать слишком высокой скорости, чтобы вызвать восстановление температуры.
Подача: регулировка в соответствии с твердостью материала, как правило, 0,05 - 0,2 мм / р, чтобы сбалансировать эффективность резания с шероховатостью поверхности.
Задняя осадка: контроль 0,1 - 1,0 мм при точной обработке, чтобы избежать чрезмерной режущей силы, приводящей к деформации детали или повреждению инструмента.
IV. Выполнение криогенного резания:
впрыск криогенной жидкости
После запуска станка открывается резервуар с жидким азотом или криогенный газовый клапан, охлаждающая среда направляется через сопло в зону деформации резания (например, передняя поверхность ножа и положение контакта стружки).
Угол впрыска обычно составляет 30° - 45°, расстояние до точки резания 10 - 30mm, обеспечивая равномерное покрытие поверхности резания охлаждающей средой.
Мониторинг процесса резания
Наблюдайте в реальном времени силу резания, температуру резания и форму стружки, регулируйте расход охлаждения или параметры резания, чтобы оптимизировать эффект обработки.
Для кристаллических материалов необходимо строго контролировать вибрацию резания, чтобы избежать субповерхностных трещин или дефектов дислокации.
Выбросы и чистка
Криогенная жидкость размывает зону резания, способствует удалению стружки, предотвращает вторичное резание.
После завершения обработки поверхность изделия очищается спиртом или деионизированной водой для удаления остаточной охлаждающей среды.
5. Проверка качества обработки:
Проверка шероховатости поверхности
С помощью профилографа или атомного силового микроскопа (AFM) для измерения шероховатости поверхности (Ra - значение) низкотемпературное резание обычно снижает Ra - значение ниже 0,8 мкм.
Микроструктурный анализ
Микроскопическая структура обработанной поверхности изучается с помощью сканирующего электронного микроскопа (SEM) или просвечивающего электронного микроскопа (TEM) для оценки детализации зерна, толщины обработанного затвердевшего слоя и распределения остаточных напряжений.
Типичный результат: сверхнизкотемпературное резание может уточнить размер зерна на поверхности, уменьшить толщину обработанного отвержденного слоя, одновременно увеличивая остаточное напряжение поверхностного давления и увеличивая усталостный срок службы.
Тест производительности
После обработки деталей проводятся испытания на твердость, испытания на усталость или оптические характеристики (например, кристаллическая проницаемость), чтобы проверить эффект низкотемпературного резания на улучшение свойств материала.
Похожий продукт рекомендовать
